El embalaje es una partida que casi nunca se revisa. Se define una vez, cuando arranca el producto, y se arrastra durante años aunque el producto, el canal de venta y el volumen hayan cambiado. Cuando por fin se mira, el ahorro suele estar en sitios distintos a los que se buscan: no en negociar un céntimo menos por caja, sino en dejar de pagar por cosas que no aportan. Estas son las siete palancas que más funcionan, ordenadas por el ahorro que suelen dar frente al esfuerzo que cuestan. Puede contrastarlas con nuestras cajas a medida.
1. Ajustar la medida a lo que realmente mete dentro
Es la palanca número uno y casi siempre está sin tocar. Muchas empresas usan una caja heredada de un producto anterior, o una medida redondeada «por si acaso», y acaban enviando aire.
El sobrecoste se paga tres veces: en el cartón que sobra, en el relleno que hay que meter para que el producto no baile, y en el volumen que factura el transportista en cada envío durante todo el año. Esa tercera es, con diferencia, la más cara y la que no aparece en la factura del embalaje.
Medir el producto y rehacer la caja ajustada es un trabajo de una tarde que se amortiza rápido.
2. Revisar si el canal está sobredimensionado
La segunda causa habitual de sobrecoste: doble canal donde bastaría canal simple. Suele venir de una decisión tomada con miedo, sin datos, y nunca revisada.
La forma de saberlo es mirar el histórico de incidencias. Si las roturas son prácticamente cero durante un año, probablemente hay margen para bajar de canal o de gramaje. Si hay roturas, hay que ver dónde: si el daño está en el producto y la caja llega intacta, el problema es interior y subir de canal no lo arregla.
Conviene hacerlo con una prueba acotada —un lote, una referencia— antes de cambiar todo el pedido.
3. Unificar referencias
Cada formato distinto tiene su troquel, su puesta a punto y su tirada corta. Cinco medidas parecidas cuestan bastante más que tres bien elegidas, aunque el total de cajas sea el mismo.
Merece la pena listar todas las referencias que se usan y preguntarse cuáles podrían fusionarse aceptando un poco de holgura. Menos referencias significa tiradas más largas, mejor precio unitario, menos stock repartido y menos errores de picking.
4. Comprar en el escalón correcto, no en el más grande
El precio por caja baja mucho en los primeros saltos de cantidad y luego se aplana. Comprar por encima de ese punto ya no mejora el precio y sí inmoviliza dinero, ocupa almacén y expone a que un cambio de diseño convierta el stock en residuo.
Pida precio escalonado para varias cantidades y elija el escalón donde la curva deja de bajar. Si el volumen no cabe en su almacén, negocie fabricación completa con entregas programadas: precio de tirada larga sin ocupar espacio.
5. Replantear la impresión
La impresión se justifica sola cuando la caja llega al cliente final y forma parte de la marca. Cuando la caja solo protege durante el transporte y acaba en el contenedor del receptor, imprimir a varios colores es dinero que no vuelve.
Alternativas intermedias que funcionan: bajar a una tinta, imprimir en una sola cara, o pasar la marca a etiqueta o precinto impreso, que además permite cambiar el diseño sin tocar el stock de cajas.
6. Mirar el palet, no solo la caja
Si las medidas de la caja no encajan bien en el módulo del palet, se desaprovecha superficie en cada envío. Un formato que permita meter una caja más por capa reduce el número de palets al año, y eso es transporte y almacenaje.
Al revés también cuenta: cajas que sobresalen del borde del palet pierden apoyo en las esquinas y provocan aplastamientos que luego se intentan resolver —caro— subiendo de canal.
7. Medir las incidencias
Sin un dato de roturas no se puede optimizar nada: no se sabe si el embalaje está justo o sobrado, y cualquier cambio se hace a ciegas.
Basta con registrar cuántos envíos llegan dañados y de qué tipo es el daño. Con tres meses de datos se puede decidir con criterio. Es la inversión más barata de esta lista y la que hace posibles todas las demás.
Lo que NO suele salir rentable
- Cambiar de proveedor solo por precio unitario. Si el nuevo no conserva el troquel, no tiene fabricación propia o alarga los plazos, el ahorro se lo come la primera incidencia de suministro.
- Bajar de calidad sin medir. Un 2 % de devoluciones destruye cualquier ahorro en cartón, y además cuesta clientes.
- Comprar stock para dos años de una caja impresa. El primer cambio de logotipo o de etiquetado lo convierte en residuo.
- Eliminar separadores para ahorrar. Suelen ser lo que evita las roturas caras.
Preguntas frecuentes sobre el coste del embalaje
¿Cómo puedo reducir el gasto en cajas de cartón?
Las palancas con más recorrido son ajustar la medida de la caja al producto, revisar si el canal está sobredimensionado, unificar referencias parecidas y comprar en el escalón de cantidad donde el precio deja de bajar. Negociar el precio unitario suele dar mucho menos que estas cuatro.
¿Cuánto influye el tamaño de la caja en el coste total?
Más de lo que parece, porque se paga tres veces: en material sobrante, en relleno y en el volumen que factura el transporte en cada envío. Una caja sobredimensionada encarece toda la operación logística durante el año, no solo la compra de embalaje.
¿Puedo bajar de doble canal a canal simple?
Solo con datos. Si el histórico de incidencias es prácticamente cero durante un año, suele haber margen. Conviene probar primero con un lote acotado y medir el resultado antes de cambiar todo el pedido.
¿Compensa comprar mucha cantidad para que salga más barato?
Hasta cierto punto. El precio mejora mucho en los primeros saltos y luego se aplana, mientras el stock inmoviliza dinero, ocupa almacén y puede quedar obsoleto. Lo eficiente es comprar en el escalón donde la curva se aplana y pedir entregas programadas.
¿Qué datos necesito para optimizar mi embalaje?
Consumo mensual por referencia, medidas y peso del producto, porcentaje de incidencias por rotura y esquema de paletizado. Con eso se puede rediseñar con criterio; sin ello, cualquier cambio es una apuesta.
Por dónde empezar
Si solo va a hacer una cosa, haga la primera: coja su producto, mídalo y compare con la caja que está usando. En la mayoría de las empresas que revisan esto por primera vez aparece holgura suficiente para justificar un rediseño.
En FEMASA fabricamos cajas de cartón en Madrid y calculamos medida, composición y paletizado antes de presupuestar, para no vender más cartón del necesario. Puede ver el catálogo por sectores o enviarnos su caso con medidas, consumo y esquema de palet.
- Detalles
- Escrito por: FEMASA
- Categoría: Blog
Cuando una empresa tiene roturas en sus envíos, la reacción casi automática es pedir un cartón más grueso. A veces es lo correcto. Pero en una parte importante de los casos el problema no es que la caja sea débil: es que el producto se mueve dentro de ella. Y eso se resuelve con lo que va en el interior, que suele ser más barato que subir de canal en todo el pedido. En este artículo repasamos las protecciones interiores de cartón y cuándo compensa cada una, dentro de las soluciones a medida que fabricamos.
El diagnóstico primero: ¿dónde está el daño?
Antes de decidir nada, merece la pena mirar dónde aparecen exactamente los desperfectos. El sitio del daño dice cuál es la causa:
- Esquinas de la caja aplastadas → problema de apilado, paletizado o resistencia del cartón. La solución está fuera, no dentro.
- Producto golpeado o rayado, caja intacta → el producto se mueve dentro. Solución interior.
- Piezas dañadas entre sí → falta separación. Solución interior.
- Caja perforada o rasgada → manipulación o resistencia al estallido.
Confundir el primer caso con el segundo es lo que lleva a pagar doble canal durante años sin que las incidencias bajen.
Separadores y celdillas
Son piezas de cartón ranurado que se ensamblan entre sí formando una retícula de compartimentos dentro de la caja. Cada unidad viaja en su hueco, sin tocar a las demás.
Cuándo: varias unidades por caja, producto frágil o con superficies que no deben rozarse. Es el clásico del vidrio, la cerámica, la cosmética y muchas piezas industriales.
Ventaja añadida que se pasa por alto: la retícula trabaja también como refuerzo estructural. Las paredes internas ayudan a sostener la carga vertical, así que en algunos casos permiten usar un cartón exterior menos grueso del que haría falta sin ellas. El conjunto sale más barato que una caja reforzada vacía.
Calzos y cunas troqueladas
Piezas troqueladas a medida que sujetan el producto por puntos concretos y lo mantienen suspendido, sin contacto con el fondo ni con las paredes.
Cuándo: producto de forma irregular, con superficies mecanizadas o acabados que no admiten apoyo. Es la solución habitual en embalaje para automoción y en equipos técnicos.
Requieren su propio troquel, así que tienen coste de preparación. A cambio resuelven situaciones que ningún relleno genérico resuelve, y permiten definir exactamente por dónde puede apoyarse la pieza.
Bandejas y pisos intermedios
Planchas o bandejas que separan capas de producto dentro de la misma caja.
Cuándo: producto apilable en varias alturas. Reparten el peso entre capas, evitan que las unidades de abajo carguen con las de arriba y permiten extraer una capa sin manipular el resto, lo que agiliza la preparación de pedidos.
Cantoneras y perfiles
Perfiles de cartón compacto que se colocan en las aristas verticales, dentro de la caja o fuera, en el palet.
Cuándo: cargas paletizadas y apiladas. Reparten la presión del flejado, protegen las esquinas —que es por donde la caja soporta el peso— y aportan resistencia al conjunto. Es de las mejoras más baratas en estabilidad de carga.
Almohadillas y rellenos de cartón
Piezas plegadas que ocupan el hueco sobrante e inmovilizan el producto.
Cuándo: queda espacio libre que no se puede eliminar reduciendo la caja, por ejemplo porque la misma caja se usa para varias referencias.
Dicho esto: si el hueco es constante y previsible, casi siempre sale mejor ajustar la medida de la caja que rellenarlo. Una caja bien dimensionada ahorra material, ahorra volumen de transporte y elimina el movimiento de raíz.
Asas, ventanas y otros troquelados
No protegen, pero resuelven problemas operativos que aparecen mucho en las consultas:
- Asas troqueladas: facilitan la manipulación manual de cajas pesadas y reducen el riesgo de caída. Hay que preverlas en el diseño, porque debilitan la pared donde se practican.
- Ventanas: permiten ver el contenido sin abrir. Útiles en presentación y en control de almacén.
- Precortes de apertura: facilitan abrir sin cúter y sin dañar el producto.
Por qué el cartón y no otro material
Frente a espumas y plásticos, las protecciones de cartón tienen tres ventajas prácticas en un entorno B2B: el embalaje queda monomaterial, con lo que el cliente final lo recicla en un solo flujo sin separar; se fabrican con el mismo troquel y el mismo proveedor que la caja, lo que simplifica compras; y se ajustan a la pieza con precisión, algo que un relleno genérico no hace.
Cómo pedirlo
Para que el fabricante proponga la protección adecuada necesita:
- Fotografía o plano del producto. En protecciones interiores, la imagen vale más que cualquier descripción.
- Dimensiones y peso de la unidad.
- Puntos de apoyo admisibles y superficies que no pueden tocarse.
- Unidades por caja y si van en una o varias capas.
- Dónde aparecen las roturas ahora, si las hay. Es el dato más útil y casi nadie lo aporta.
Preguntas frecuentes sobre protecciones interiores
¿Qué son los separadores de cartón?
Son piezas de cartón ranurado que se ensamblan formando compartimentos dentro de la caja, de modo que cada unidad viaja en su hueco sin tocar a las demás. Evitan roces y golpes entre piezas y además refuerzan la caja estructuralmente.
¿Es mejor poner separadores o subir de canal?
Depende de dónde se produzca el daño. Si las esquinas de la caja se aplastan, el problema es de apilado o de resistencia y hay que actuar sobre el cartón. Si el producto llega dañado con la caja intacta, es movimiento interior y los separadores o calzos lo resuelven, normalmente por menos dinero.
¿Los calzos a medida necesitan troquel?
Sí, los calzos y cunas troqueladas requieren su propia matriz de corte, con el coste de preparación que eso implica en el primer pedido. Se conserva para repeticiones del mismo diseño.
¿Para qué sirven las cantoneras?
Se colocan en las aristas verticales del palet o de la caja. Reparten la presión del flejado, protegen las esquinas frente a golpes y aportan resistencia al conjunto de la carga. Son una de las mejoras más económicas en estabilidad de palet.
¿Puedo llevar asas en una caja de cartón?
Sí, mediante troquelado. Conviene preverlo en el diseño desde el principio, porque el asa debilita la pared donde se practica y puede requerir refuerzo o un reparto distinto del contenido.
En resumen
Antes de encarecer todo el pedido subiendo de canal, merece la pena comprobar si el problema está dentro de la caja. Un separador o un calzo bien diseñado suele costar menos y resolver más.
En FEMASA fabricamos en Madrid cajas y accesorios interiores troquelados con el mismo material y el mismo proveedor. Vea los formatos para industria o envíenos fotos y medidas de su producto y le proponemos la protección que encaja.
- Detalles
- Escrito por: FEMASA
- Categoría: Blog
Casi nadie que compra embalaje ha visto cómo se hace. Y eso explica bastantes malentendidos en los presupuestos: por qué un troquel cuesta lo que cuesta, por qué cambiar un centímetro una medida puede abaratar el pedido, o por qué hay un mínimo de unidades. Este artículo recorre el proceso completo, de la bobina de papel a la caja paletizada, contado desde dentro de una fábrica de cajas de cartón en Madrid.
1. El papel: la materia prima
Todo empieza con bobinas de papel. No una, varias: cada capa de la futura plancha lleva su propio papel, con su gramaje y su tipo. Para una caja de canal simple hacen falta tres bobinas —cara exterior, onda y contracara—; para doble canal, cinco.
El papel llega en bobinas de gran formato y su ancho es un dato que condiciona todo lo que viene después: las cajas se cortan de esa plancha, así que las medidas que mejor aprovechan el ancho de bobina son las más económicas. Es la razón de que a veces, ajustando un centímetro una dimensión, el precio por caja baje sin que el producto se vea afectado.
2. La onduladora: donde nace el cartón
La onduladora es la máquina central de la fábrica. Hace tres cosas a la vez, en continuo:
- Ondula. El papel del médium pasa entre dos rodillos dentados calientes que le dan la forma de onda. El tamaño de esos dientes define el canal: microcanal, B, C o A.
- Encola. Se aplica adhesivo a base de almidón en la cresta de cada onda.
- Une y seca. Se pegan la cara y la contracara, y el conjunto pasa por una mesa caliente que fija el adhesivo.
A la salida, una cuchilla corta la plancha continua a la medida necesaria. El resultado es cartón ondulado en plancha, listo para convertirse en caja.
Este proceso es continuo y funciona bien a velocidad alta, lo que explica una parte del coste fijo: arrancar y ajustar la onduladora para una composición nueva lleva tiempo y genera material de arranque que se descarta.
3. El troquel: la pieza que define su caja
Aquí está el concepto que más se malinterpreta en los presupuestos.
Un troquel es una matriz física de corte: una base de madera contrachapada en la que se insertan cuchillas de acero siguiendo exactamente el desarrollo de la caja —los cortes, las solapas, las pestañas— y filetes de hendido que marcan por dónde plegará. Se fabrica con la geometría de una caja concreta.
Por eso:
- Un formato nuevo necesita un troquel nuevo, y se fabrica a medida. Tiene su propio plazo y no se puede acelerar.
- Una vez hecho, se conserva. Las repeticiones del mismo formato no vuelven a pagarlo.
- Cambiar las medidas obliga a un troquel nuevo. Cambiar solo la impresión, no.
Hay una alternativa: las cajas de solapas estándar, como la caja americana, no necesitan troquel específico porque se producen en máquinas que hacen cortes y hendidos rectos regulables. Es la razón de que ese formato sea el más económico y el que permite cantidades menores.
4. La impresión
Se imprime por flexografía: una plancha de fotopolímero en relieve —el cliché— se entinta y transfiere el dibujo al cartón por contacto. Cada tinta necesita su cliché y su pasada.
La impresión puede hacerse en la misma línea que el troquelado, en máquinas que imprimen, cortan y hienden en un solo paso. Eso es eficiente en tiradas largas y explica por qué el sobrecoste de imprimir se diluye tanto cuanto mayor es el pedido.
5. Troquelado, plegado y encolado
La plancha impresa pasa por la troqueladora, que aplica el troquel y libera la pieza plana con su forma definitiva. Después se retiran los recortes sobrantes.
La caja se cierra por su costura lateral de dos maneras:
- Encolada: adhesivo en la pestaña. Acabado más limpio y sin elementos metálicos, lo que interesa en alimentación.
- Grapada: grapas metálicas. Más resistente en cajas grandes o de mucho peso.
La caja sale plegada en plano, que es como se almacena y se transporta. Ocupa una fracción de su volumen montada, y por eso el embalaje en plano es tan eficiente logísticamente.
6. Control, paletizado y expedición
Antes de expedir se comprueban medidas, calidad de pegado, registro de impresión y, según el caso, resistencia del cartón mediante ensayos normalizados. Después se paletiza en fardos, se fleja o retractila y se prepara para envío.
En una fábrica con sistema de calidad certificado —en el caso de FEMASA, ISO 9001:2015— estos controles están documentados y son trazables, que es justo lo que pide un departamento de compras cuando audita a un proveedor.
Qué significa todo esto para su presupuesto
Con el proceso delante, las condiciones comerciales dejan de parecer arbitrarias:
- El pedido mínimo existe porque el arranque de onduladora, el troquel y los clichés cuestan lo mismo para 500 cajas que para 5.000.
- El primer pedido tarda más porque hay que fabricar el troquel, que es una pieza física.
- Repetir es más rápido y más barato porque el troquel y los clichés ya existen.
- Las medidas importan más de lo que parece: las que aprovechan bien el ancho de bobina generan menos recorte.
- Un formato de catálogo se sirve antes porque se salta el desarrollo.
Preguntas frecuentes sobre la fabricación
¿Qué es una onduladora?
Es la máquina que fabrica el cartón ondulado: ondula el papel interior entre rodillos dentados calientes, aplica adhesivo en las crestas y lo une a las caras exterior e interior, secando el conjunto. De ella sale la plancha de cartón lista para convertirse en caja.
¿Qué es un troquel y por qué se paga?
Es la matriz de corte física, con cuchillas de acero montadas sobre una base de madera, que da forma a una caja concreta. Se fabrica a medida para ese diseño, se paga en el primer pedido y se conserva para repeticiones del mismo formato.
¿Se puede fabricar una caja sin troquel?
Sí, en los formatos de solapas estándar como la caja americana, que se producen con cortes y hendidos rectos regulables. Es la opción más económica y la que permite cantidades menores.
¿Por qué las cajas se entregan plegadas?
Porque en plano ocupan una fracción del volumen que tendrían montadas, lo que abarata el transporte y el almacenaje. El montaje se hace en destino, manualmente o con máquina formadora.
¿Cambiar la impresión obliga a rehacer el troquel?
No. El troquel depende de la geometría de la caja; la impresión, de los clichés. Si solo cambia el diseño impreso, se rehacen los clichés y el troquel se reutiliza.
Conclusión
Conocer el proceso cambia la forma de comprar embalaje: se entiende dónde está el coste, qué decisiones lo mueven y qué preguntas hacer para que un presupuesto sea comparable con otro.
En FEMASA fabricamos en Madrid con onduladora, troquelado e impresión propios. Puede ver los formatos disponibles en el catálogo por sectores, las soluciones de cajas a medida o pedir presupuesto con las características de su producto.
- Detalles
- Escrito por: FEMASA
- Categoría: Blog
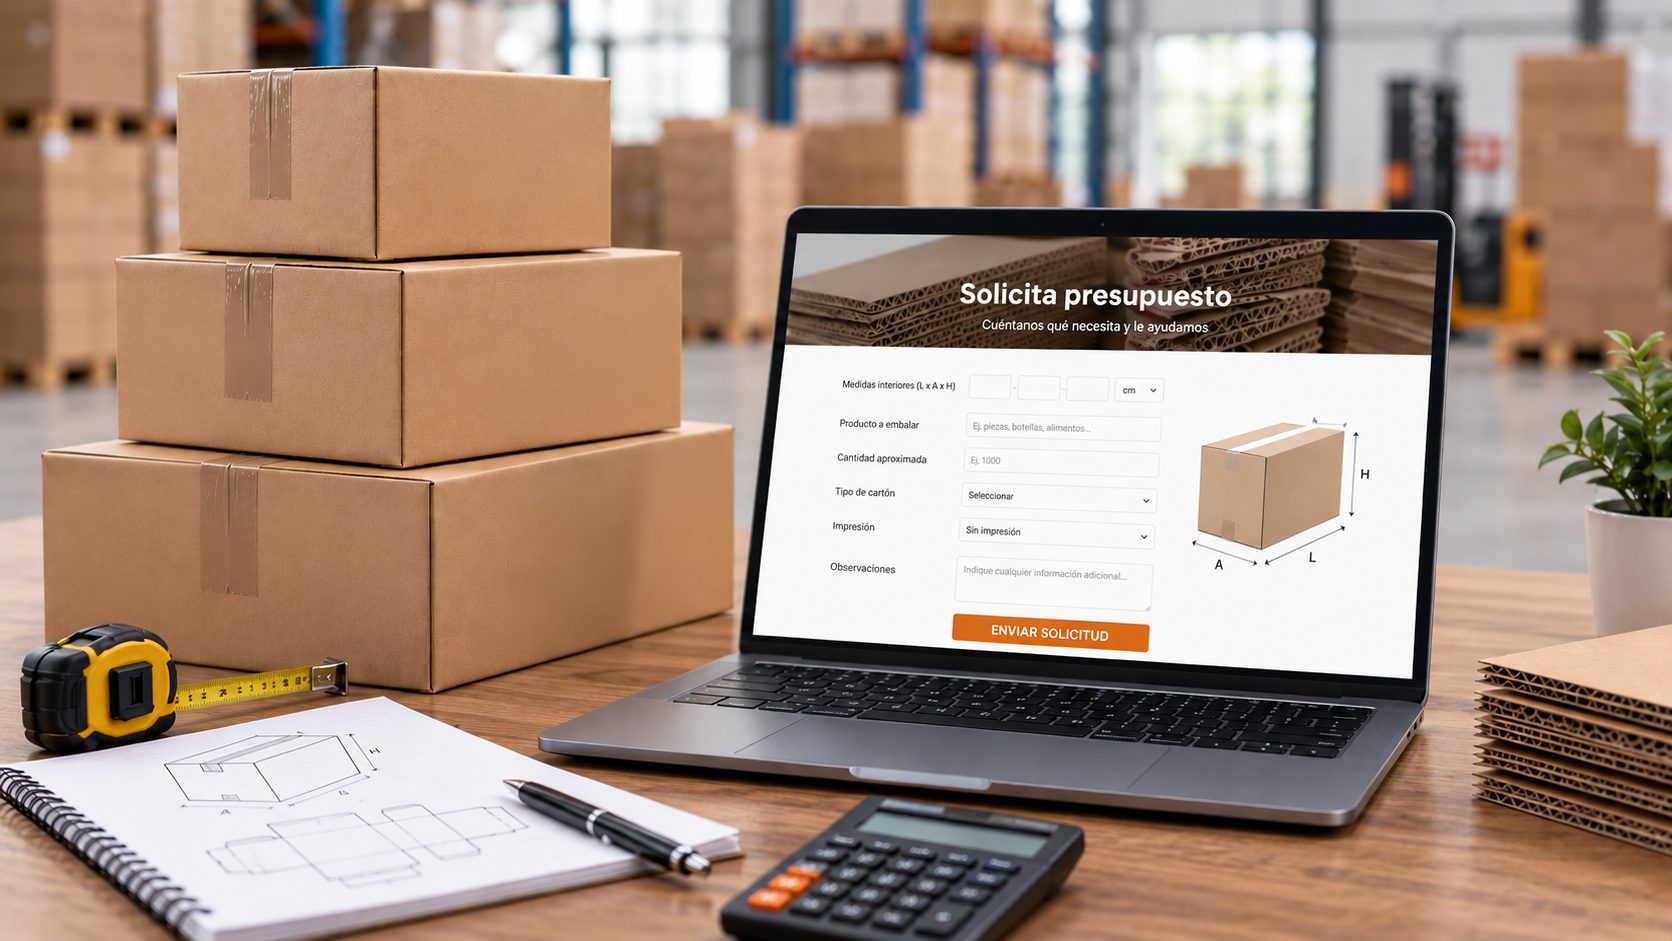
De cada diez consultas que llegan a una fábrica de embalajes, buena parte se resuelve con un correo de vuelta pidiendo datos. «Necesito cajas grandes y resistentes» o «quiero precio de cajas de 40x30» no permiten cerrar un presupuesto: falta saber qué va dentro, cómo viaja y cuántas hacen falta. Ese ida y vuelta puede añadir varios días al proceso. Esta guía recoge, punto por punto, la información que necesita un fabricante para darle un precio cerrado a la primera cuando pide cajas de cartón a medida.
1. Medidas: interiores, siempre
Es el dato que más confusión genera. Las cajas se especifican por sus medidas interiores, porque lo que importa es que el producto quepa. Si facilita medidas exteriores sin avisar, el producto puede no entrar.
El orden estándar en el sector es largo × ancho × alto, siendo el alto la dimensión vertical con la caja montada y en su posición de uso. Indique la unidad (mm o cm) para evitar malentendidos.
Si todavía no tiene una medida decidida, es más útil dar las dimensiones del producto y dejar que el fabricante calcule las holguras necesarias según el material y el sistema de cierre.
2. Qué va dentro y cuánto pesa
El peso del contenido condiciona directamente el canal y el gramaje. Pero además del peso total conviene indicar:
- Si el peso va repartido o concentrado. Diez kilos distribuidos no exigen lo mismo que diez kilos apoyados en un punto.
- Si el producto es rígido o deformable. Un producto rígido colabora estructuralmente; uno blando deja todo el trabajo a la caja.
- Si es frágil o tiene superficies delicadas. Puede requerir separadores, cantoneras o un interior distinto.
- Si son varias unidades por caja. En ese caso probablemente necesite separación interna.
Una fotografía del producto, o del embalaje que usa actualmente, ahorra más explicaciones que tres párrafos de texto.
3. Cantidad y previsión de consumo
Son dos datos distintos y ambos importan. La cantidad del pedido determina cómo se reparte el coste de preparación. La previsión anual permite proponer escalones de tirada y entregas programadas, que suelen mejorar el precio sin obligarle a almacenar todo de golpe.
Si no tiene una previsión firme, un rango orientativo es mejor que dejarlo en blanco.
4. Impresión: cuántas tintas y sobre qué
Aquí conviene ser concreto, porque es uno de los factores que más mueve el precio:
- ¿Lleva impresión o va lisa?
- ¿Cuántas tintas? Un logotipo monocolor no cuesta lo mismo que uno a cuatro colores.
- ¿En cuántas caras?
- ¿Tiene el logotipo en formato vectorial? Un archivo vectorial (AI, EPS, PDF) permite trabajar directamente; una imagen de baja resolución obliga a rehacerlo.
- ¿Sobre kraft marrón o sobre papel blanco? El soporte cambia el resultado y el coste.
5. Cómo se almacena y se transporta
Esta parte es la que más se olvida y la que más incidencias evita:
- ¿Se paletizan las cajas? Y si es así, sobre qué palet y con qué patrón.
- ¿Se apilan en altura? Cuántas cajas y cuántos palets.
- ¿Dónde se almacenan? Nave seca, cámara refrigerada, congelado o intemperie. La humedad reduce la resistencia del cartón de forma notable.
- ¿Cuánto tiempo pasan almacenadas? Días no es lo mismo que meses bajo carga.
- ¿Quién las manipula? Operario, transpaleta o línea automática. El montaje automático exige tolerancias más estrictas.
6. Tipo de montaje y cierre
Condiciona el troquel y el tiempo de manipulación en su almacén:
- Caja americana de cuatro solapas, la más común y económica.
- Automontable, que se monta de un gesto y ahorra tiempo en preparación de pedidos.
- Con tapa o telescópica, para producto que se presenta.
- Grapada o encolada: afecta a la resistencia del cierre lateral y al acabado.
Si no lo tiene decidido, describa cómo prepara los pedidos y el fabricante puede proponerle la opción que menos tiempo consuma.
7. Plazo y destino
Indique para cuándo lo necesita y dónde hay que entregarlo. Un plazo ajustado puede condicionar el diseño: si el formato requiere troquel nuevo, hay un tiempo de fabricación de esa matriz que no se puede acortar. Saberlo desde el principio evita comprometer fechas imposibles.
Plantilla para copiar y pegar
Con estos campos, cualquier fábrica puede responderle con un precio cerrado:
- Medidas interiores (largo × ancho × alto, en mm)
- Producto que contiene y peso por caja
- Cantidad del pedido y previsión anual
- Impresión: sí/no, número de tintas, caras, formato del logotipo
- Color del papel: kraft o blanco
- ¿Paletizada? Tipo de palet y altura de apilado
- Almacenamiento: seco / húmedo / refrigerado / congelado
- Tipo de montaje: americana / automontable / con tapa
- Cierre: grapado o encolado
- Plazo necesario y localidad de entrega
Preguntas frecuentes al pedir presupuesto
¿Las medidas de una caja son interiores o exteriores?
Se especifican por las medidas interiores, porque lo que debe encajar es el producto. El orden habitual es largo × ancho × alto, con el alto como dimensión vertical de la caja montada. Conviene indicar siempre la unidad de medida.
¿Puedo pedir presupuesto sin saber las medidas exactas?
Sí. Basta con facilitar las dimensiones y el peso del producto, y si es posible una fotografía. El fabricante calcula las holguras necesarias en función del material, el sistema de cierre y la forma de manipulación.
¿Qué formato debe tener mi logotipo para imprimirlo en la caja?
Lo ideal es un archivo vectorial (AI, EPS o PDF), que permite escalar sin pérdida y separar tintas directamente. Una imagen de mapa de bits en baja resolución suele requerir un trabajo previo de vectorización.
¿Por qué me preguntan si las cajas se paletizan?
Porque el apilado es el factor que más condiciona la resistencia necesaria. La caja de la base soporta el peso de todas las que tiene encima, y además influyen la alineación de esquinas y si las cajas sobresalen del borde del palet.
¿Cuánto se tarda en recibir un presupuesto?
Si la consulta incluye todos los datos, es cuestión de poco tiempo. Lo que alarga el proceso es el ida y vuelta pidiendo información que faltaba: medidas, peso, cantidad o condiciones de almacenaje.
Empiece por aquí
Si reúne esos diez datos antes de escribir, evitará la mayor parte de las consultas de vuelta y podrá comparar ofertas de varios proveedores sobre la misma base, que es la única forma de saber cuál es realmente más competitiva.
En FEMASA fabricamos cajas de cartón en Madrid para empresas. Puede ver formatos por sector en el catálogo, consultar las soluciones de gran formato o enviarnos su consulta con estos datos para recibir una propuesta ajustada.
- Detalles
- Escrito por: Pablo García
- Categoría: Blog
Es la primera fricción en casi todas las consultas: una empresa necesita 200 cajas y descubre que el fabricante trabaja a partir de 1.000 unidades. La reacción habitual es pensar que se trata de una política comercial para vender más. No lo es: tiene que ver con cómo se fabrica realmente una caja de cartón a medida. Entender esa mecánica ayuda a negociar mejor y a decidir si conviene ajustar la cantidad, el diseño o las medidas antes de pedir sus cajas de cartón a medida.
Qué costes no dependen de cuántas cajas pida
En la fabricación de cartón ondulado hay un bloque de coste que es idéntico tanto si produce 500 cajas como 50.000. Es lo que en la industria se llama coste de preparación o setup, y se reparte entre todas las unidades de la tirada.
- El troquel. Si la caja no es un formato estándar, hay que fabricar una matriz de corte específica. Es una pieza física, hecha a medida para ese diseño concreto. Se amortiza en el primer pedido y se conserva para los siguientes.
- Los clichés de impresión. Cada tinta necesita su propia plancha. Un logotipo a dos colores son dos clichés. Cambiar el diseño obliga a rehacerlos.
- La puesta a punto de máquina. Ajustar la onduladora y la troqueladora para un formato nuevo lleva tiempo de técnico y genera material de arranque que se descarta.
- La bobina de papel. El cartón se fabrica a partir de bobinas con un ancho determinado. Producir por debajo de cierta cantidad deja recortes que no se aprovechan.
Sumados, esos conceptos pueden suponer varios cientos de euros antes de haber fabricado una sola caja utilizable. Repartidos entre 1.000 unidades son unos céntimos por caja. Repartidos entre 100 unidades, convierten el precio unitario en algo que ningún comprador aceptaría.
Por qué el precio por unidad baja tanto al subir la tirada
El efecto es más pronunciado de lo que la mayoría espera, y no es lineal. Al pasar de una tirada pequeña a una media, el precio por caja puede reducirse de forma muy notable porque el coste fijo se diluye. A partir de cierto volumen la curva se aplana: ya solo queda el coste de material y proceso, que sí es proporcional.
La consecuencia práctica es que existe un punto óptimo. Duplicar el pedido de 1.000 a 2.000 unidades suele mejorar mucho el precio unitario. Duplicar de 20.000 a 40.000 apenas lo mueve, y en cambio inmoviliza stock y ocupa almacén.
Por eso la pregunta útil no es «¿cuál es el mínimo?», sino «¿a partir de qué cantidad deja de mejorar el precio?». Es una pregunta que cualquier fabricante serio responde sin problema.
Qué influye en el precio además de la cantidad
Dos pedidos de la misma cantidad pueden tener precios muy distintos. Los factores que más pesan:
- La composición del cartón. Canal, gramaje y tipo de papel determinan el coste de material. Un doble canal innecesario encarece todo el pedido de forma permanente.
- El número de tintas. Cada color añade cliché y pasada de máquina. Un diseño a una tinta sobre kraft es sensiblemente más económico que uno a cuatro colores sobre papel blanco.
- El aprovechamiento de la plancha. Unas medidas que encajan bien en el formato de bobina generan menos recorte. A veces, variar un centímetro una dimensión mejora el rendimiento y baja el precio sin afectar al producto.
- El tipo de montaje. Una caja americana estándar es más económica de producir que una automontable o una caja con tapa, que exigen más troquel y más manipulación.
- El acabado. Plastificados, barnices o impresión a sangre añaden proceso.
Qué hacer si necesita menos cantidad de la que le piden
Hay salidas razonables, y conviene plantearlas antes de descartar al fabricante:
Usar un formato de catálogo
Si su producto admite una medida estándar, desaparecen el troquel y buena parte del setup. Los formatos de catálogo por sectores permiten cantidades mucho menores porque la preparación ya está amortizada.
Fabricar la tirada completa y recibirla escalonada
Es la opción más habitual. Se produce el pedido entero —con el precio de la tirada grande— y se entrega en varios envíos a lo largo del año. Usted paga el precio de 5.000 unidades sin tener que almacenar 5.000 cajas de golpe. Conviene acordar por escrito el calendario y las condiciones.
Renunciar a la impresión en el primer pedido
Si el volumen inicial es bajo, empezar con caja lisa y añadir la impresión cuando el consumo crezca reduce mucho el mínimo viable. La marca puede ir en etiqueta o precinto impreso mientras tanto.
Agrupar referencias
Si necesita tres medidas distintas, a veces compensa unificar en dos. Menos referencias significa menos troqueles, menos puestas a punto y tiradas más largas de cada una.
El error de comprar solo por precio unitario
Un precio por caja más bajo no siempre sale más barato. Conviene mirar el coste completo:
- Stock inmovilizado. 20.000 cajas a buen precio son dinero parado y metros cuadrados de almacén ocupados durante meses.
- Obsolescencia del diseño. Si el logotipo, la dirección o el etiquetado cambian, el stock impreso se convierte en residuo.
- Roturas e incidencias. Una caja más barata que provoca un 2 % de devoluciones es, casi siempre, la opción cara.
- Coste de transporte. Una caja sobredimensionada paga volumen en cada envío durante todo el año.
Preguntas frecuentes sobre cantidades y precio
¿Por qué hay un pedido mínimo de cajas de cartón?
Porque una parte importante del coste —troquel, clichés de impresión y puesta a punto de máquina— es la misma se fabriquen 200 cajas o 5.000. Por debajo de cierta cantidad, ese coste fijo hace que el precio por unidad sea inasumible para el comprador.
¿Cuánto baja el precio si pido más cantidad?
La mejora es fuerte en los primeros tramos y luego se aplana. Pasar de una tirada corta a una media reduce mucho el precio unitario; a partir de cierto volumen solo queda el coste de material y la curva se estabiliza. Lo práctico es pedir precio escalonado para varias cantidades y comparar.
¿Puedo pedir menos unidades si no llevan impresión?
En general sí. Sin impresión desaparecen los clichés y parte de la puesta a punto, lo que reduce el mínimo viable. Si además se usa un formato de catálogo en lugar de una medida a medida, el mínimo baja todavía más.
¿Puedo fabricar una tirada grande y recibirla poco a poco?
Es una práctica habitual. Se produce el pedido completo, se aplica el precio correspondiente a esa cantidad y se programan entregas parciales a lo largo del año. Conviene dejar por escrito el calendario de envíos y las condiciones de almacenaje.
¿El troquel hay que pagarlo en cada pedido?
No. El troquel se fabrica y se amortiza en el primer pedido, y se conserva para repeticiones del mismo formato. Mientras no cambien las medidas ni el diseño, los pedidos siguientes no vuelven a asumir ese coste.
Cómo plantear la consulta
Para recibir una propuesta útil a la primera, indique la cantidad que necesita ahora, su previsión anual aproximada y si está dispuesto a recibir entregas escalonadas. Con eso el fabricante puede proponerle el escalón de tirada que mejor le encaja en lugar de darle un precio único.
En FEMASA fabricamos cajas de cartón en Madrid para empresas y trabajamos con tiradas a partir de 1.000 unidades en formatos a medida, con opciones de entrega escalonada. Solicite presupuesto indicando medidas, cantidad y previsión de consumo y le propondremos la alternativa más eficiente.
- Detalles
- Escrito por: Pablo García
- Categoría: Blog
Es la pregunta que más se repite en los correos que recibimos: «¿cuánto peso aguanta esta caja?». Y la respuesta honesta es que la pregunta, tal y como está formulada, no tiene un número. Una misma caja puede aguantar 200 kg apilada en un almacén seco y ceder con 60 kg en una cámara de frío. Lo que determina el resultado no es solo el cartón, sino cómo se mide, cómo se apila y en qué condiciones trabaja. En este artículo explicamos qué dicen realmente los ensayos y qué datos conviene pedir antes de comprar sus cajas de cartón a medida.
Por qué no existe un número único
Una caja de cartón no soporta el peso como lo haría una plataforma rígida. Trabaja por compresión en sus cuatro esquinas verticales, que es donde se concentra prácticamente toda la capacidad de carga. Las caras laterales aportan mucho menos de lo que la intuición sugiere.
Eso tiene dos consecuencias prácticas. La primera es que una caja soporta mucho más peso encima, bien repartido sobre sus esquinas, que dentro si el contenido empuja las paredes hacia fuera. La segunda es que cualquier cosa que dañe una esquina —un golpe de transpaleta, una caja mal alineada en el palet, una perforación— reduce la capacidad de forma desproporcionada.
Por eso la industria no habla de «kilos que aguanta una caja», sino de ensayos normalizados que miden aspectos concretos.
Los tres ensayos que sí dan una respuesta
ECT — resistencia del cartón al aplastamiento por el canto
El Edge Crush Test mide la fuerza necesaria para aplastar una probeta de cartón colocada de canto, que es exactamente la posición en la que trabaja el material cuando las cajas se apilan. Se expresa en kN/m.
Es el dato más útil para anticipar el comportamiento en palet, porque describe el material con independencia del formato de la caja. Si compara dos ofertas, el ECT permite comparar cartones; el grosor, no.
BCT — compresión de la caja ya montada
El Box Compression Test mide la carga que soporta la caja completa antes de colapsar, en kilogramos. Es el número que la mayoría de compradores quiere oír, y el que más se malinterpreta.
El BCT se obtiene en laboratorio, con una caja nueva, seca, cerrada correctamente y con la carga aplicada de forma uniforme. En un almacén real ninguna de esas cuatro condiciones se cumple del todo. Por eso el valor de laboratorio nunca debe usarse directamente como límite de trabajo.
Estallido (Mullen) — resistencia a la perforación
Mide la presión que soporta la cara del cartón antes de romperse. No dice nada sobre apilado, pero sí sobre la resistencia a golpes puntuales, esquinas de otros bultos y manipulación brusca. Es relevante en distribución capilar y paquetería.
Los cuatro factores que reducen la capacidad real
1. La humedad
Es el factor más subestimado. El cartón es higroscópico: absorbe humedad del ambiente y pierde rigidez. En condiciones de humedad relativa alta la resistencia a compresión cae de forma muy significativa, y en cámara de frío o en transporte marítimo el efecto es aún mayor.
Si su producto pasa por refrigeración, congelación o almacenaje exterior, hay que decirlo al pedir presupuesto. La solución no siempre es más cartón: a veces es un tratamiento antihumedad o un cambio de composición.
2. El tiempo bajo carga
El ensayo es instantáneo; el almacén no. Una caja que soporta una carga puntual puede deformarse progresivamente si la mantiene durante semanas. Como referencia de trabajo, la capacidad útil en almacenaje prolongado es una fracción del BCT de laboratorio, no su valor completo.
3. La alineación en el palet
Las esquinas deben coincidir en vertical. Si las cajas se colocan cruzadas (el llamado apilado en traba, muy usado para dar estabilidad al palet), se pierde alineación de esquinas y con ella una parte importante de la capacidad de carga. Es un intercambio consciente: se gana estabilidad y se pierde resistencia.
4. El voladizo en el palet
Si las cajas sobresalen del borde del palet, aunque sea un par de centímetros, la esquina que queda en el aire deja de trabajar. Es una de las causas más frecuentes de colapso en la base del palet, y no tiene nada que ver con la calidad del cartón.
Cómo estimar lo que necesita
Para dimensionar sin ir a ciegas, el fabricante necesita saber:
- Peso del producto por caja y si va repartido o concentrado.
- Altura de apilado: cuántas cajas van una encima de otra y cuántos palets se apilan entre sí.
- Tiempo de almacenaje: días, semanas o meses bajo carga.
- Condiciones ambientales: seco, húmedo, refrigerado o congelado.
- Tipo de manipulación: manual, transpaleta, automatizada.
Con esos cinco datos se puede especificar canal, gramaje y, si hace falta, refuerzos interiores. Sin ellos, cualquier cifra que le den es una estimación optimista.
Cuándo el problema no es el cartón
En bastantes casos, las roturas no se resuelven subiendo de canal. Merece la pena revisar primero:
- Espacio vacío dentro de la caja. Un hueco permite que el contenido se desplace y golpee las paredes. Ajustar la medida interior suele eliminar el problema sin tocar el material.
- Ausencia de separadores. Con productos múltiples o frágiles, los separadores reparten la carga y evitan el contacto entre piezas.
- Cierre inadecuado. Una caja mal precintada pierde buena parte de su capacidad estructural. El tipo de cierre —grapado o encolado— también influye.
- Diseño de la caja. Una caja más alta y estrecha se comporta peor a compresión que una más baja y ancha con el mismo volumen.
Para cargas realmente exigentes, la solución pasa por cajas de cartón de gran formato con triple canal o estructuras reforzadas, que en muchos casos sustituyen a embalajes de madera con menos peso y menos coste logístico.
Preguntas frecuentes sobre la resistencia de las cajas
¿Cuánto peso soporta una caja de cartón de doble canal?
No hay una cifra general: depende del gramaje de los papeles, de las dimensiones de la caja, del diseño y de las condiciones de almacenaje. Dos cajas de doble canal con distinta composición pueden diferir mucho. Lo correcto es pedir el valor de ECT o BCT junto con las condiciones en las que se ha medido.
¿Qué diferencia hay entre ECT y BCT?
El ECT mide la resistencia del cartón al aplastamiento por el canto y se expresa en kN/m; sirve para comparar materiales. El BCT mide la compresión de la caja ya montada y se expresa en kilogramos; sirve para estimar el apilado. El BCT depende del ECT, pero también del tamaño y el diseño de la caja.
¿Por qué se aplastan mis cajas en el palet si el cartón es correcto?
Las causas más frecuentes son ajenas al material: cajas que sobresalen del borde del palet, apilado en traba que desalinea las esquinas, humedad en el almacén o tiempo prolongado bajo carga. Conviene revisar esos cuatro puntos antes de subir de canal.
¿La humedad afecta mucho a la resistencia del cartón?
Sí, de forma notable. El cartón absorbe humedad del ambiente y pierde rigidez, por lo que la capacidad de apilado cae en almacenes húmedos, cámaras frigoríficas y transporte marítimo. Si ese es su caso, hay que indicarlo al especificar la caja.
¿Puedo usar el BCT del laboratorio como límite de carga?
No conviene. El BCT se mide con una caja nueva, seca y con carga uniforme, condiciones que no se dan en un almacén real. La carga de trabajo debe situarse claramente por debajo de ese valor, con un margen mayor cuanto más largo sea el almacenaje y más húmedo el entorno.
En resumen
Pedir «una caja resistente» no lleva a ninguna parte. Pedir una caja para 18 kg, apilada de cinco en cinco, sobre palet europeo, almacenada tres meses en nave sin climatizar, sí permite especificar con criterio y sin pagar de más.
En FEMASA fabricamos en Madrid cajas de cartón ondulado para empresas y ajustamos la composición al uso real de cada cliente. Puede ver los formatos por sector en nuestro catálogo o pedir presupuesto indicando peso, apilado y condiciones de almacenaje.
- Detalles
- Escrito por: Pablo García
- Categoría: Blog

Cuando una empresa pide presupuesto de cajas, casi siempre sabe qué medidas necesita y cuántas unidades quiere. Lo que rara vez tiene claro es el material: si le conviene canal simple o doble, qué grosor necesita realmente o por qué dos cajas del mismo tamaño pueden costar muy distinto. Esa decisión es la que determina si la caja aguanta el transporte y cuánto acaba pagando por ella. En este artículo explicamos cómo está construido el cartón ondulado, qué tipos de canal existen y cómo elegir el adecuado antes de solicitar sus cajas de cartón a medida.
Cómo está construido el cartón ondulado
El cartón ondulado no es una plancha maciza: es una estructura de capas de papel pegadas entre sí. Su resistencia no viene del grosor del papel, sino de la geometría de la onda, igual que una viga en I aguanta mucho más que una barra maciza del mismo peso.
Una plancha de canal simple tiene tres capas:
- Cara exterior (liner): el papel visible, donde se imprime. Suele ser el de mejor calidad y acabado.
- Onda (médium): el papel ondulado interior, que separa las dos caras y absorbe los impactos.
- Contracara: el papel interior, en contacto con el producto.
Al añadir una segunda onda y una tercera cara se obtiene el doble canal (cinco capas), y con una tercera onda el triple canal (siete capas). Cada capa adicional suma resistencia y grosor, y también coste y volumen de almacenaje.
Tipos de canal: qué significan la E, la B y la C
El canal es la altura de la onda. Se identifica con letras, y cada una tiene un comportamiento distinto:
- Microcanal (E, F, N) — entre 1 y 1,5 mm aproximadamente. Superficie muy lisa, ideal para impresión de calidad. Se usa en cajas de producto, packaging de presentación, estuches y envío de artículos pequeños. Poca resistencia al apilado, mucha definición gráfica.
- Canal B — en torno a 3 mm. El más habitual en cajas de envío de tamaño pequeño y medio. Buen equilibrio entre imprimibilidad, resistencia al aplastamiento plano y precio.
- Canal C — en torno a 4 mm. Algo más de amortiguación y más resistencia vertical que el B. Muy usado en cajas de transporte estándar y en el canal alimentario.
- Canal A — alrededor de 5 mm. Máxima amortiguación dentro del canal simple. Se emplea cuando el producto es delicado o ligero y necesita colchón.
- Doble canal (BC, EB) — entre 4,5 y 7 mm. Combina dos ondas distintas: una aporta rigidez y la otra superficie de impresión o amortiguación. Es el estándar para cargas pesadas, exportación y apilado en altura.
- Triple canal — a partir de 14-15 mm. Reservado para cargas muy pesadas, embalaje industrial y cajas de cartón de gran formato que sustituyen a estructuras de madera.
Una confusión frecuente: más grosor no siempre es mejor. Una caja de doble canal para un producto ligero encarece el pedido, ocupa más en almacén y puede incluso empeorar el resultado gráfico si se buscaba una impresión fina. La elección correcta es la que cubre la exigencia real del recorrido logístico, no la más gruesa disponible.
El gramaje, en una línea
Junto al canal, en los presupuestos aparece siempre el gramaje: el peso de cada papel por metro cuadrado, en g/m². Es lo que explica que dos cajas del mismo tamaño y el mismo canal cuesten distinto. Lo tratamos a fondo en la importancia del gramaje en las cajas de cartón; aquí nos centramos en el canal, que es la decisión previa.
Lo que sí conviene tener en cuenta al elegir canal es el tipo de papel, porque cambia el resultado: el kraft es fibra virgen, resistente y con buena aceptación de tinta; el test combina fibra reciclada con cara kraft; el papel reciclado abarata y mejora la huella ambiental; y la cara blanca encarece pero permite impresión de calidad.
Cómo se mide realmente la resistencia
Hablar de «cartón fuerte» no significa nada operativo. En la industria se utilizan ensayos normalizados que sí permiten comparar:
- ECT (Edge Crush Test): mide la resistencia de la plancha al aplastamiento por el canto, que es como trabaja el cartón cuando las cajas se apilan. Se expresa en kN/m. Es el indicador más útil para prever el comportamiento en palet.
- BCT (Box Compression Test): mide la compresión de la caja ya montada, en kg. Depende del ECT, pero también de las dimensiones, el diseño y la humedad.
- Estallido (Mullen): mide la presión que soporta la cara antes de romperse. Informa sobre la resistencia a perforaciones y golpes puntuales.
Un detalle que sorprende a muchos compradores: la humedad relativa reduce sensiblemente la resistencia del cartón. Una caja que aguanta perfectamente en almacén seco puede ceder en cámara refrigerada o en un trayecto marítimo. Si su producto pasa por frío o humedad, conviene decirlo al pedir presupuesto, porque cambia la especificación.
Cómo elegir el cartón para su caso
En la práctica, la elección se resuelve con cuatro preguntas:
1. ¿Cuánto pesa el producto y cómo se distribuye ese peso?
No es lo mismo 10 kg repartidos que 10 kg concentrados en una esquina. Un peso concentrado exige refuerzo local o separadores, no necesariamente más canal.
2. ¿Se apilan las cajas y hasta qué altura?
El apilado es el factor que más condiciona el ECT necesario. Si las cajas van paletizadas y se cargan varios palets en altura, la caja inferior soporta todo el conjunto. Aquí el doble canal suele dejar de ser opcional.
3. ¿Qué recorrido hace la mercancía?
Un envío local con una sola manipulación no exige lo mismo que una distribución con varios tránsitos, paletizado y desconsolidación. Cada manipulación añade riesgo.
4. ¿Qué papel juega la caja en la venta?
Si el cliente final abre la caja, la superficie importa. Ahí el microcanal o un doble canal con cara blanca justifican su coste. Si la caja solo protege durante el transporte y se descarta, ese gasto no aporta nada.
Errores habituales al especificar el material
- Copiar la especificación de otro proveedor sin revisarla. Muchas empresas arrastran durante años un doble canal que heredaron de un producto que ya no fabrican.
- Pedir «el cartón más resistente». Suele traducirse en sobrecoste permanente sin reducción real de incidencias.
- Ignorar el volumen de almacenaje. Un canal más grueso ocupa más espacio en plano y en montado. Con volúmenes altos, esa diferencia se nota en el alquiler de almacén.
- No medir las roturas. Sin un dato de incidencias, no hay forma de saber si el cartón está sobredimensionado o justo.
Preguntas frecuentes sobre los tipos de cartón
¿Qué diferencia hay entre canal simple y doble canal?
El canal simple tiene tres capas de papel (cara, onda y contracara) y el doble canal tiene cinco, con dos ondas. El doble canal ofrece más resistencia al apilado y a la compresión, y se emplea con cargas pesadas o envíos con varias manipulaciones. El canal simple es suficiente para la mayoría de envíos de tamaño pequeño y medio.
¿Qué es el microcanal y cuándo conviene?
El microcanal es un cartón ondulado de onda muy baja, de aproximadamente 1 a 1,5 mm, con una superficie muy lisa. Conviene cuando la impresión y el acabado son importantes: packaging de producto, estuches y envíos de artículos ligeros que el cliente final va a abrir.
¿El cartón reciclado es menos resistente?
A igualdad de gramaje, la fibra reciclada ofrece algo menos de resistencia mecánica que la fibra virgen. En la mayoría de aplicaciones esa diferencia se compensa ajustando el gramaje o el canal, de modo que el rendimiento final es equivalente con mejor huella ambiental.
¿Cuánto peso soporta una caja de cartón?
Depende del ensayo, no del tipo de cartón por sí solo. El ECT mide la resistencia de la plancha al aplastamiento por el canto y el BCT la compresión de la caja montada. Además influyen las dimensiones, el diseño, la humedad y la forma de apilar. Por eso conviene pedir el dato de resistencia junto con las condiciones en las que se ha medido.
Cómo pedirlo bien
Para que un fabricante pueda proponerle la composición adecuada sin ir a ciegas, basta con aportar cinco datos: medidas interiores, peso del contenido, si las cajas se paletizan y a qué altura, dónde se almacenan (seco, húmedo o frío) y la cantidad estimada. Con eso se puede especificar canal, gramaje y tipo de papel sin sobredimensionar.
En FEMASA fabricamos en Madrid cajas de cartón ondulado para empresas, ajustando la composición a cada caso en lugar de trabajar con un catálogo cerrado de materiales. Puede consultar los formatos disponibles en nuestro catálogo de cajas de cartón por sectores o solicitar presupuesto indicando las características de su producto.
- Detalles
- Escrito por: FEMASA
- Categoría: Blog

El embalaje de una pieza de automoción tiene poco que ver con el de un producto de consumo. La pieza suele tener forma irregular, superficies mecanizadas que no admiten roces, peso concentrado en puntos concretos y un recorrido que pasa por varios almacenes antes de llegar a línea o al taller. Diseñar la caja pensando solo en «que quepa» es la causa más común de piezas rechazadas por daño superficial. En este artículo repasamos qué exige el sector y cómo especificarlo, a partir de nuestras soluciones de embalaje para automoción.
Lo que hace distinto a este sector
La pieza no es un bloque regular
Un colector, un soporte, un latiguillo o una pieza de chapa tienen geometrías que no se adaptan a una caja rectangular. El espacio sobrante es el enemigo: permite que la pieza se desplace durante el transporte y golpee contra las paredes o contra otras piezas.
Hay superficies que no se pueden tocar
Caras mecanizadas, roscas, zonas de junta, acabados pintados o cromados. Un roce que en otro sector sería cosmético aquí puede suponer el rechazo de la pieza. La protección no consiste solo en amortiguar: consiste en decidir por dónde puede apoyarse la pieza y por dónde no.
El peso se concentra
Una pieza metálica de cinco kilos apoyada en dos puntos ejerce sobre el fondo de la caja mucha más presión que cinco kilos repartidos. El refuerzo hay que ponerlo donde apoya, no en todo el embalaje.
La trazabilidad es obligatoria
Referencia, lote, cantidad y a menudo códigos de barras o etiquetas normalizadas por el cliente. El embalaje tiene que dejar sitio para esa información y que sea legible sin abrir el bulto.
El recorrido es largo
Proveedor, almacén regulador, centro logístico, planta o taller. Cada tránsito implica manipulación, carga y descarga. Un embalaje que funciona en un envío directo puede no aguantar cuatro.
Las soluciones que más se usan
Separadores y celdillas
Dividen el interior en compartimentos para que las piezas no se toquen entre sí. Es la solución más eficaz y a menudo la más barata: resuelve más roturas que subir de canal. Se fabrican en el mismo cartón o en uno más ligero, según el peso.
Calzos y cunas
Piezas troqueladas que sujetan el producto por puntos concretos y lo mantienen suspendido, sin contacto con el fondo ni con las paredes. Es lo indicado cuando hay superficies que no pueden apoyarse.
Bandejas apilables
Varias capas de piezas separadas por bandejas de cartón. Aprovechan bien la altura del palet y permiten extraer una capa sin manipular el resto.
Cajas de gran formato para conjuntos
Para piezas voluminosas o conjuntos montados, las cajas de cartón de gran formato con triple canal o refuerzos sustituyen en muchos casos a embalajes de madera: pesan menos, ocupan menos en plano y simplifican la gestión del residuo en destino.
Cantoneras y refuerzos
Protegen las esquinas, que es por donde la caja soporta la carga en el apilado y por donde más golpes recibe.
Cómo especificarlo bien
Para que el fabricante proponga algo ajustado, necesita saber:
- La pieza: dimensiones máximas, peso y, sobre todo, una fotografía o un plano. En este sector la imagen vale más que la descripción.
- Puntos de apoyo admisibles y superficies que no pueden tocarse.
- Piezas por caja y si van en una o varias capas.
- Paletizado: tipo de palet, cajas por capa, altura y si se apilan palets.
- Condiciones: almacenaje interior o exterior, humedad, tiempo en stock.
- Manipulación: manual, transpaleta o línea automática.
- Requisitos del cliente final: etiquetado normalizado, medidas modulares, restricciones de material.
- Si el embalaje es de un solo uso o retornable. Condiciona el diseño por completo.
Errores que se repiten
- Sobredimensionar la caja «por si acaso». El hueco permite movimiento y provoca el daño que se quería evitar, además de pagar volumen en cada envío.
- Reforzar el cartón en vez de sujetar la pieza. Si el problema es el desplazamiento interno, subir de canal no lo resuelve; un calzo, sí.
- Ignorar el módulo del palet. Unas medidas que no encajan en el patrón dejan voladizo o espacio muerto y comprometen la estabilidad de la carga.
- No prever la apertura. Un embalaje que hay que destrozar para extraer la pieza ralentiza la recepción y molesta al cliente.
- Cambiar de proveedor sin revalidar el embalaje. Si cambia la composición del cartón, el comportamiento en apilado puede cambiar aunque el diseño sea idéntico.
Preguntas frecuentes sobre embalaje para automoción
¿Qué tipo de caja se usa para piezas de automoción?
No hay un tipo único. Lo habitual es combinar una caja de doble o triple canal con accesorios interiores —separadores, calzos o bandejas— que inmovilicen la pieza y eviten el contacto entre unidades. El diseño se define según la geometría y el peso de cada referencia.
¿Cómo se protegen las superficies mecanizadas?
Definiendo puntos de apoyo admisibles y usando calzos o cunas troqueladas que sujeten la pieza por esas zonas, dejando el resto sin contacto. También se emplean separadores para impedir el roce entre piezas dentro de la misma caja.
¿Puede el cartón sustituir al embalaje de madera?
En muchos casos sí. Las soluciones de gran formato en triple canal o con refuerzos ofrecen capacidad de carga suficiente para conjuntos voluminosos, con menos peso, menor ocupación en plano y una gestión del residuo más simple en destino. Depende del peso, del recorrido y de los requisitos del cliente.
¿Qué datos necesita el fabricante para diseñar el embalaje?
Dimensiones y peso de la pieza, una fotografía o plano, los puntos de apoyo admisibles, cuántas unidades van por caja, el esquema de paletizado y las condiciones de almacenaje. Con eso se puede proponer caja y accesorios interiores.
¿Los separadores encarecen mucho el embalaje?
Añaden material y troquel, pero suelen salir rentables: evitan roces y golpes entre piezas, que es la causa principal de rechazo, y con frecuencia permiten usar un cartón exterior menos grueso del que haría falta sin ellos.
Por dónde empezar
Si tiene incidencias recurrentes, merece la pena analizar dónde se producen exactamente: si el daño está en las esquinas, es un problema de apilado o manipulación; si está en la superficie de la pieza, es un problema de sujeción interior. Son diagnósticos distintos con soluciones distintas.
En FEMASA fabricamos en Madrid embalaje de cartón a medida para industria y automoción, incluidos accesorios interiores troquelados. Puede ver la sección de automoción, consultar los formatos para industria o enviarnos las fotos y medidas de su pieza para que le propongamos una solución.
- Detalles
- Escrito por: Pablo García
- Categoría: Blog

Después del precio y las medidas, la impresión es lo que más aparece en las consultas que recibimos: «quiero mi logo en la caja», «¿cuánto sube con impresión?», «¿puedo enviar el logotipo en JPG?». Son preguntas razonables con respuestas concretas, pero que dependen de un proceso —la flexografía sobre cartón ondulado— que funciona de forma bastante distinta a la imprenta de papel a la que estamos acostumbrados. Este artículo explica qué se puede esperar, qué encarece el pedido y cómo preparar los archivos antes de pedir sus cajas de cartón a medida.
Cómo se imprime sobre cartón ondulado
El sistema habitual es la flexografía. Se fabrica una plancha de goma o fotopolímero en relieve con el dibujo a imprimir, se entinta y se transfiere al cartón por contacto. Es rápido, admite tiradas largas y trabaja bien sobre una superficie irregular como es el cartón.
Esa plancha se llama cliché, y es la clave de todo lo que viene después: cada tinta necesita su propio cliché. Un logotipo a un color, un cliché. A dos colores, dos clichés y dos pasadas de máquina.
El cliché es un coste de preparación: se paga una vez, se amortiza en la tirada y se conserva para repeticiones del mismo diseño. Mientras el arte no cambie, los pedidos siguientes no vuelven a pagarlo.
Qué resultado se puede esperar
Conviene ajustar expectativas, porque aquí se generan la mayoría de las decepciones:
- La superficie es absorbente. El kraft chupa tinta y los colores salen más apagados y cálidos que en pantalla. Un azul corporativo brillante se ve apagado sobre marrón.
- El canal marca. En cartón de canal grueso, las ondas pueden apreciarse ligeramente bajo la impresión, sobre todo en masas de color amplias.
- El detalle fino sufre. Textos muy pequeños, tipografías con remates delgados y degradados suaves no se reproducen bien. Las líneas gruesas y las formas sólidas, sí.
- El registro tiene tolerancia. Al imprimir varias tintas, el ajuste entre ellas no es milimétrico. Los diseños que dependen de que dos colores encajen exactamente son arriesgados.
La conclusión práctica: los diseños que mejor funcionan en flexografía sobre kraft son los sencillos y contrastados. Un logotipo sólido a una tinta suele verse mejor que una reproducción compleja a cuatro colores.
Sobre qué se imprime: kraft o blanco
El soporte cambia el resultado y el precio.
- Kraft marrón. El estándar. Más económico, estética industrial y natural, muy asociado hoy a lo sostenible. Los colores salen matizados por el fondo.
- Cara blanca. Encarece la plancha, pero los colores se reproducen con mucha más fidelidad y el acabado es más limpio. Tiene sentido cuando la caja llega al cliente final y forma parte de la experiencia de compra.
Una alternativa intermedia: caja kraft con una zona blanca reservada para la información que necesita contraste, o etiqueta impresa aparte aplicada sobre caja lisa.
Qué archivo hay que enviar
Este punto ahorra días de ida y vuelta:
- Formato vectorial: AI, EPS o PDF vectorial. Permite escalar sin pérdida y separar tintas directamente. Es lo ideal.
- Imagen de mapa de bits (JPG, PNG): solo sirve si es de muy alta resolución, y aun así suele requerir vectorizado previo, que es trabajo adicional.
- Colores definidos: indique las referencias exactas de color corporativo. En flexografía se trabaja con tintas planas, no con una mezcla de cuatricromía, así que conviene saber qué color se busca.
- Textos convertidos a curvas, para evitar sustituciones de tipografía.
Si solo tiene el logotipo en baja resolución o en una imagen extraída de la web, dígalo desde el principio: hay que rehacerlo y eso lleva tiempo.
Qué información conviene poner en la caja
Más allá del logotipo, hay elementos que aportan valor operativo:
- Referencia del producto o código, que agiliza la identificación en almacén.
- Indicaciones de manipulación: frágil, este lado arriba, no apilar más de X.
- Símbolos de reciclaje y, si corresponde, identificación del material.
- Web o teléfono, si la caja llega al consumidor final.
Cuidado con imprimir datos que cambian —una promoción, una dirección provisional, un precio—: convierten el stock sobrante en residuo.
Cuánto encarece imprimir
El sobrecoste tiene dos componentes. El fijo —los clichés— se reparte entre las unidades de la tirada: en un pedido grande es casi irrelevante por caja; en uno pequeño puede ser la partida principal. El variable —tinta y pasada de máquina— es proporcional y bastante contenido, sobre todo a una tinta.
Por eso la impresión encarece mucho las tiradas cortas y muy poco las largas. Si empieza con volúmenes bajos, una opción sensata es arrancar con caja lisa y marca en etiqueta o precinto impreso, e incorporar la impresión directa cuando el consumo lo justifique.
Preguntas frecuentes sobre impresión en cajas
¿Cuánto cuesta imprimir mi logo en las cajas?
Depende del número de tintas y de la cantidad de cajas. El coste de los clichés es fijo y se reparte entre las unidades del pedido, así que en tiradas largas el impacto por caja es pequeño y en tiradas cortas puede ser importante. A una sola tinta sobre kraft es la opción más económica.
¿En qué formato debo enviar el logotipo?
En vectorial: AI, EPS o PDF vectorial, con los textos convertidos a curvas. Un JPG o PNG de baja resolución no sirve directamente y suele requerir un trabajo previo de vectorización.
¿Puedo imprimir fotografías en una caja de cartón?
La flexografía sobre kraft no reproduce bien fotografías ni degradados suaves. Si la imagen es imprescindible, conviene usar cartón con cara blanca y valorar otros sistemas de impresión. Para la mayoría de aplicaciones, un diseño sólido y contrastado da mejor resultado.
¿Por qué los colores no salen como en mi pantalla?
Porque el cartón kraft es absorbente y de tono marrón, lo que apaga y calienta los colores. Además se imprime con tintas planas, no con cuatricromía. Si la fidelidad de color es crítica, la solución es imprimir sobre cara blanca.
¿Hay que pagar los clichés en cada pedido?
No. Los clichés se fabrican y se pagan la primera vez, y se conservan para repeticiones del mismo diseño. Solo hay que rehacerlos si cambia el arte impreso.
Antes de decidir
Merece la pena preguntarse qué tiene que hacer la impresión. Si la caja solo protege durante el transporte y acaba en el contenedor, imprimir a varios colores es un gasto que no vuelve. Si el cliente final la abre, forma parte de la marca y la inversión se justifica sola. Los formatos por sector de nuestro catálogo permiten valorar ambas opciones.
En FEMASA fabricamos e imprimimos cajas de cartón en Madrid para empresas. Envíenos su logotipo y la cantidad estimada y le indicamos qué resultado se puede esperar y cuánto supone en su caso.
- Detalles
- Escrito por: Pablo García
- Categoría: Blog